


Evaluasi lapangan menunjukkan integrasi data dengan ERP belum optimal, memicu human error dan melemahkan akurasi data produksi.
JAKARTA, JurnalPost.com — Digitalisasi lini produksi lewat Computer Control Machining System (CCMS) kerap dipromosikan sebagai jalan menuju efisiensi dan akurasi manufaktur. Namun, kondisi di lapangan menunjukkan cerita yang lebih rumit.
Hasil evaluasi implementasi sistem tersebut menunjukkan bahwa hambatan utama bukan terletak pada mesin, melainkan pada organisasi. Prosedur operasional standar (SOP) yang belum diperbarui, minimnya pemahaman operator terhadap alur kerja baru, serta integrasi data dengan sistem Enterprise Resource Planning (ERP) yang belum optimal menjadi persoalan utama.
Poin Penting
Hambatan utama implementasi CCMS berada pada SOP, kompetensi operator, dan integrasi data, bukan semata-mata pada perangkat teknologinya.
Input di lantai produksi tidak selalu sinkron dengan data di ERP pusat sehingga risiko human error meningkat.
Kerangka optimisasi terkendala menjelaskan mengapa efisiensi sulit tercapai selama kendala internal belum diselesaikan.
Pembaruan SOP, pelatihan operator, dan penyelarasan arsitektur data merupakan prasyarat, bukan sekadar pelengkap.
Tiga Masalah yang Saling Berkaitan
Ketiga persoalan tersebut bermuara pada satu titik yang sama, yakni meningkatnya kesalahan manusia dan menurunnya keakuratan data produksi.
Operator yang bekerja menggunakan panduan SOP lama kerap mengalami kesulitan ketika berhadapan dengan antarmuka digital CCMS yang menuntut logika kerja berbeda. Akibatnya, data yang dimasukkan di lini produksi tidak selalu sinkron dengan data yang tercatat dalam ERP pusat.
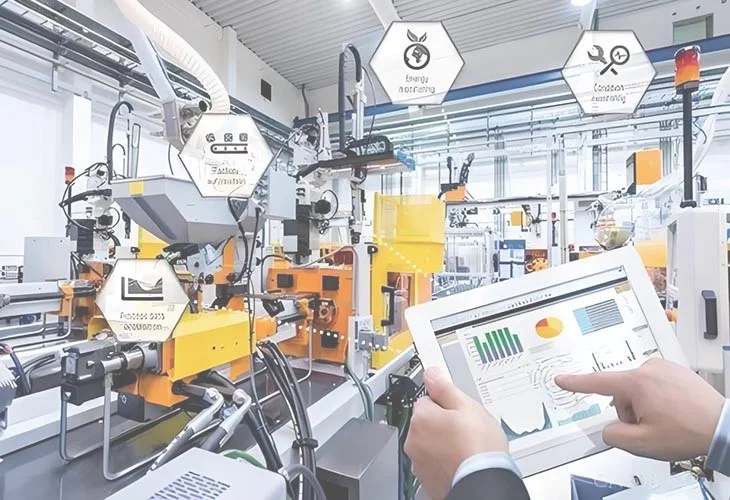
Kondisi tersebut kemudian menciptakan kesenjangan informasi antara lantai produksi dan meja pengambil keputusan.
Investasi teknologi seperti CCMS pada dasarnya dirancang untuk memangkas kesalahan manusia dan mempercepat arus data. Namun, perangkat yang canggih tidak secara otomatis menghasilkan efisiensi apabila aturan kerja tidak ikut diperbarui.
Banyak SOP masih mengacu pada mekanisme manual sehingga muncul ketidakjelasan tanggung jawab, pencatatan ganda, dan celah dalam pengendalian kualitas data.
Aturan Lama, Sistem Baru
Kesenjangan kompetensi sumber daya manusia (SDM) turut memperparah keadaan. Pelatihan yang minim membuat sebagian operator masih mengandalkan kebiasaan lama, sementara sistem digital menuntut kedisiplinan dalam memasukkan data secara real-time.
Ketika aturan yang belum diperbarui bertemu dengan SDM yang belum sepenuhnya siap, integrasi antara CCMS dan ERP dapat berjalan tersendat. Potensi efisiensi yang seharusnya diperoleh perusahaan pun ikut terhambat.
Literatur ekonomi manajerial memperkuat temuan tersebut. Ketidakcocokan antara kompetensi yang dimiliki pekerja dan kompetensi yang dibutuhkan dapat menghambat efisiensi operasional (Davlyatova, 2025).
Sementara itu, perusahaan yang mengembangkan SDM berbasis kompetensi dinilai lebih mampu mempersempit kesenjangan keterampilan dan meningkatkan hasil produksi (Judrups dkk., 2015).
Angka yang Berbicara
Persoalan transformasi digital bukan hanya terjadi pada satu perusahaan atau satu pabrik.
Survei McKinsey pada 2018 terhadap 1.793 responden menemukan hanya sekitar 23 persen responden yang menyatakan transformasi digital di organisasi mereka berhasil meningkatkan kinerja. Sementara itu, hanya sekitar 16 persen yang melaporkan adanya peningkatan kinerja secara berkelanjutan.
Pada sejumlah industri yang relatif lebih tradisional, seperti minyak dan gas, otomotif, infrastruktur, serta farmasi, tingkat keberhasilan transformasi digital disebut berada pada kisaran 4–11 persen.
Di sektor manufaktur, sekitar 70 persen pabrik dilaporkan masih mengumpulkan data secara manual berdasarkan data Manufacturing Leadership Council yang dikutip dari sumber sekunder. Kondisi tersebut membuat sistem digital kekurangan data real-time yang seharusnya menjadi salah satu sumber utama pengambilan keputusan.
Dampak penggunaan SOP manual juga dapat terlihat dari eksperimen terkontrol pada proses perakitan mekanik.
Instruksi berbasis kertas dalam eksperimen tersebut membutuhkan rata-rata waktu 1.084,8 detik, sedangkan penggunaan instruksi digital langkah demi langkah hanya membutuhkan sekitar 599,4 detik. Artinya, waktu pengerjaan turun sekitar 44,75 persen.
Jumlah kesalahan juga menurun dari 56 menjadi sembilan.
Meski demikian, sampel dalam eksperimen tersebut relatif kecil dan pesertanya merupakan pemula. Karena itu, angka tersebut lebih tepat digunakan sebagai gambaran arah manfaat digitalisasi, bukan sebagai ukuran pasti yang dapat diterapkan pada setiap pabrik.
Dari sisi kualitas data, Gartner memperkirakan buruknya kualitas data dapat menimbulkan kerugian rata-rata sekitar USD 12,9 juta per tahun bagi sebuah organisasi.
Analisis: Membaca Kasus CCMS Lewat Optimisasi Terkendala
Kasus implementasi CCMS dapat dijelaskan menggunakan kerangka constrained optimization atau optimisasi terkendala dalam ekonomi manajerial.
Dalam pendekatan ini, efisiensi produksi diperlakukan sebagai fungsi tujuan yang hanya dapat dimaksimalkan apabila berbagai kendala internal terlebih dahulu diselaraskan.
Dalam kasus CCMS, kendala tersebut dapat berupa SOP yang masih menggunakan pola lama serta kesenjangan kompetensi operator.
Logika tersebut sejalan dengan metode pengali Lagrange yang digunakan untuk menyelesaikan persoalan optimisasi bersyarat dengan memasukkan kendala ke dalam fungsi tujuan.
Pengali Lagrange (λ) menggambarkan shadow price atau harga bayangan, yaitu perubahan nilai optimum ketika suatu kendala dilonggarkan satu unit.
Secara konseptual, apabila manfaat ekonomi dari melonggarkan suatu kendala lebih besar dibandingkan biaya yang diperlukan, investasi untuk memperbaiki SOP, meningkatkan kompetensi operator, atau membenahi arsitektur data menjadi relevan secara ekonomi.
Ilustrasi Hipotetis: Bila Porsi Investasi Timpang
Sebagai ilustrasi, misalkan indeks efisiensi dirumuskan sebagai:
Q = x × y
Dalam ilustrasi ini, x merupakan investasi teknologi CCMS, sedangkan y merupakan investasi pelengkap yang mencakup SOP, pelatihan, dan arsitektur data. Total anggaran diasumsikan sebesar Rp100 miliar.
Jika komposisi investasi dibagi 50:50, nilai Q mencapai 2.500 atau 100 persen dari titik optimum dalam model tersebut.
Sementara itu:
Komposisi 70:30 menghasilkan Q = 2.100 atau 84 persen.
Komposisi 80:20 menghasilkan Q = 1.600 atau 64 persen.
Komposisi 90:10 menghasilkan Q = 900 atau 36 persen.
Angka tersebut murni ilustrasi berdasarkan bentuk fungsi hipotetis, bukan data kasus sebenarnya dan bukan rekomendasi proporsi anggaran.
Pesan dari ilustrasi tersebut sederhana. Semakin timpang alokasi investasi antara teknologi dan faktor pendukungnya, semakin besar kemungkinan hasil aktual menjauh dari potensi optimal.
Prasyarat, Bukan Pelengkap
Evaluasi terhadap implementasi CCMS menunjukkan setidaknya tiga langkah pembenahan yang dapat dipandang sebagai prasyarat utama dalam proses digitalisasi manufaktur.
1. Pembaruan SOP
SOP digital dengan repositori terpusat, kontrol versi, serta siklus peninjauan yang jelas dapat membantu menjaga standardisasi proses sekaligus mengurangi variasi dalam pelaksanaan pekerjaan.
2. Pelatihan Operator Berkelanjutan
Kompetensi manusia menjadi faktor penting dalam menentukan apakah sistem digital dapat dijalankan secara benar dan menghasilkan data yang konsisten.
Pelatihan tidak cukup hanya dilakukan ketika sistem pertama kali diperkenalkan, tetapi perlu dilakukan secara berkelanjutan mengikuti perkembangan teknologi dan perubahan proses kerja.
3. Penyelarasan Arsitektur Data
Integrasi antara mesin, CCMS, dan ERP diperlukan untuk menciptakan satu sumber data yang dapat diandalkan dalam proses pengambilan keputusan.
Tanpa integrasi tersebut, data dari lantai produksi berisiko berbeda dengan informasi yang diterima manajemen.
Transformasi digital yang berhasil juga kerap dikaitkan dengan alokasi anggaran untuk pelatihan dan manajemen perubahan. Sejumlah sumber sekunder menyebut kisaran 20–30 persen anggaran, meskipun angka tersebut tidak dapat diterapkan secara seragam pada seluruh perusahaan.
Keberhasilan implementasi dapat dipantau menggunakan sejumlah indikator, seperti waktu perakitan per unit, jumlah kesalahan, persentase pekerjaan yang masih membutuhkan bantuan, serta waktu yang diperlukan untuk orientasi operator.
Sementara itu, angka-angka yang berasal dari vendor sistem, termasuk klaim penurunan waktu pelatihan sebesar 40–50 persen, perlu diperlakukan secara hati-hati karena bersifat promosi dan tetap harus diverifikasi berdasarkan kondisi masing-masing perusahaan.
Peringatan bagi Industri
Temuan ini dapat menjadi bahan evaluasi bagi perusahaan manufaktur yang sedang atau berencana melakukan digitalisasi lini produksinya.
Evaluasi investasi tidak cukup hanya berfokus pada kemampuan teknologi. Proyeksi Net Present Value (NPV) dan Internal Rate of Return (IRR) juga perlu mempertimbangkan skenario konservatif, termasuk kemungkinan bahwa manfaat teknologi tidak sepenuhnya tercapai akibat kegagalan adopsi di tingkat organisasi.
Tanpa pembenahan menyeluruh, kendala internal yang menghambat optimisasi produksi berpotensi terus berulang. Akibatnya, sistem digital yang canggih sekalipun tidak dapat bekerja sesuai kapasitas maksimalnya.
Pada akhirnya, teknologi hanya membuka peluang terciptanya efisiensi. Efisiensi aktual tetap bergantung pada seberapa baik perusahaan menyelaraskan aturan kerja, kompetensi manusia, dan kualitas data dengan teknologi yang digunakan.



Komentar 0
Tulis Komentar Bagikan tanggapan Anda